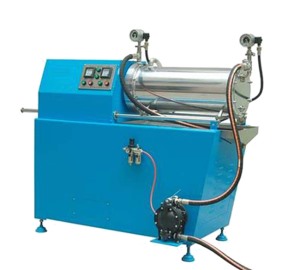
叶片式砂磨机的叶片磨损,往往不是突然发生的。研磨能力下降、出料细度波动、运行电流变化、筒体温度升高,常是叶片状态改变的旁证。把这些线索放在一起看,比等到叶片断裂或研磨停摆再处理更从容。
日常运行中可留意几类现象:同样物料与配方下,达到相近细度所需时间变长;出料粒度分布变宽,粗颗粒增多;主机电流出现波动或较以往偏低;研磨腔温升加快,冷却负担加重;设备振动与噪声有变化。这些表现未必都指向叶片,但可提示停机检查。
停机检查时,查看叶片边缘是否减薄、出现缺口、卷边或变形,叶片与筒体、筛网之间的间隙是否变大,叶片根部有无裂纹,紧固件是否松动。可用直尺或卡具感受边缘轮廓与间隙变化,结合上次检查记录看磨损趋势。叶片磨损常从边缘和外缘开始,局部缺口会让研磨介质运动变得不均匀,进而影响整机状态。
更换时机宜按趋势判断,不等断裂。出现研磨能力持续下降、细度难以稳定、电流波动明显、叶片边缘减薄到影响间隙、局部缺口较大或根部有裂纹时,可安排更换。若同组叶片磨损程度差异明显,宜成组更换,避免新旧混用造成受力不均。更换前清理腔体与筛网残留,核对叶片材质与安装方向,紧固到位后检查转动是否顺畅,再按现场要求做试运行,观察电流、振动与温升。
更换后把运行时间、物料性质、研磨介质状态和检查结果记下来,下次判断有参照。叶片磨损与物料硬度、介质装填、进料粒度、运行负荷都有关系,单看运行时长容易误判。把现象、间隙与趋势结合,更换时机就落在磨损影响研磨之前,而不是设备已经吃力之后。