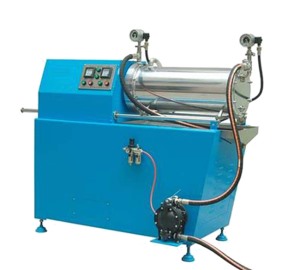
湿法研磨里,出料粒径偏粗,或者忽粗忽细,往往不是设备本身不行,而是多个环节没有配合好。粒径这件事,牵着介质、转速、黏度、温度与停留时间,哪处松动,成品细度都会跟着变。
研磨介质的粒径。 锆珠偏粗,单个珠子的冲击力足,适合把物料先打散,但磨到细处就吃力,出料粒径容易卡在某个范围下不去。珠子偏细,接触点增多,磨细的能力上来,可筛网与缝隙容易被堵,循环量跟着受限。选介质,要先看目标粒径落在哪个区间。
介质的密度与装填率。 密度高的介质,动量足,剪切与碰撞更充分。装填率偏低,研磨腔里珠子稀,物料从珠子之间溜过去,细度上不来;装填率偏高,珠子挤在腔里,电机负荷上去,温度也随之升高。
叶片线速度。 叶片转得快,剪切作用强,分散与磨细都跟着走。但速度偏高,发热与磨损同时加重,物料温度升得快,热敏物料容易变质。速度偏低,物料与介质在腔里只是缓慢翻动,细度就停在原处。
物料黏度与固含量。 浆料偏稠,珠子带动困难,物料流动不畅,局部过磨与欠磨同时出现。浆料偏稀,物料在腔里停留时间短,还没来得及磨细就被送出去。固含量与黏度的搭配,要按配方与设备同步调。
研磨温度。 温度升高,浆料黏度下降,流动性变好,短期内出料会细些。温度过高的坏处也明显:介质与叶片磨损加快,物料可能团聚或返粗。
出料装置与筛网。 出料筛网与动态分离器的缝隙,决定介质能否留得住。缝隙偏大,细介质随料跑出,研磨腔里珠子越来越少,细度自然掉下来。缝隙若被物料糊住,出料受阻,腔压与温度同时往上走。
循环方式与停留时间。 单遍通过,物料与介质接触的时间偏短,适合粗磨打散。多遍循环,物料反复经过研磨区,细度逐步下来,但也要防过磨,把粒径磨得过小反而影响后续使用。
与前段工艺的配合。 预分散做得透,砂磨机接手时的物料已经均匀,研磨的负担就轻。前段结块没有打开,靠研磨腔去补救,出料容易参差不齐。
出料粒径不是靠某项参数定下来的,而是介质、转速、黏度、温度与停留时间共同作用的结果。顺着这些环节逐项核对,细度才稳得住。