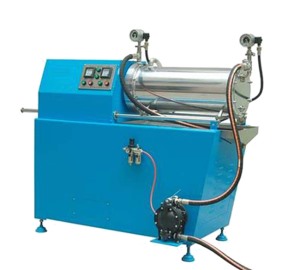
在湿法研磨车间里,叶片式砂磨机出料变慢、筛网被珠堵住,是碰得到的情形。浆料出不来,筒内压力升高,温度跟着往上走,严重时只能停机拆洗。缘由很少落在某处,要从分离系统、物料与操作这些环节往回查。
分离筛网与出料口。 分离装置是出料的关口。筛网缝隙偏小,细颗粒与结块的浆料容易糊住网面;缝隙偏大,研磨介质跟着浆料跑出来。筛网若被磨损出豁口,本该挡住的珠子就会漏出。出料口与管路里积了沉降的浆料,通道变窄,出料也跟着慢。
研磨介质的选配。 珠子直径偏小时,经过筛网的数量多,堵网的机会也跟着增多;珠子偏大,细度又上不来。珠子磨损严重、出现碎珠与扁珠时,碎粒会卡在网缝里。填充率偏高,筒内拥挤,出料阻力也随之上来。珠子与筛网缝隙要配合着选,缝隙通常略小于珠子直径。
进料与预处理。 进料速度过快,筒内浆料来不及研开,粗颗粒顺着流道涌向筛网;进料过慢,筒内浆料偏少,珠子直接撞击筛网,网面容易变形。物料进筒前先做过滤与分散,把结块与杂质拦在外面,堵网的机会就少些。
物料与浆料状态。 浆料黏度偏高,流动性变差,出料吃力;黏度偏低,珠子跟着浆料被带出。物料结块,或者粗颗粒未做预处理,进筒后就堵在筛网前。浆料里夹带的杂质与纤维物,也容易缠在筛网上。
转速与温度。 转速偏高,筒内搅动剧烈,珠子跟着浆料往筛网上涌;转速偏低,浆料在筒内停留过久,沉降后板结。温度偏高时,浆料里的树脂或助剂可能析出,糊在网面上;黏度也跟着变,出料表现随之起伏。
操作与清洗。 停机后未及时清洗,浆料在筒内干结成膜,再开机时出料就不顺。清洗只用溶剂冲过,筛网背面的积料没清透,也会反复堵。换色换料时若清洗不到位,旧料与新料起了反应,同样会糊网。
密封与管路。 密封圈老化渗料,珠子可能顺着缝隙跑到出料侧。管路上的阀门开度不当,或者弯头偏多、管径偏细,浆料流动受阻,出料背压偏高,出料也跟着慢。
排查的顺序。 先看筛网,是否糊网、磨损,缝隙与珠子是否相配;再看珠子,有无碎珠,填充率是否合适;接着看浆料,黏度、结块与杂质情形;然后看转速与温度;末尾看清洗与管路。把换网周期、珠子规格与清洗记录记下来,逐批比对,缘由就容易找到。
出料不畅很少由某处直接引起。把筛网、珠子、浆料、转速与清洗连起来看,方向才清楚。